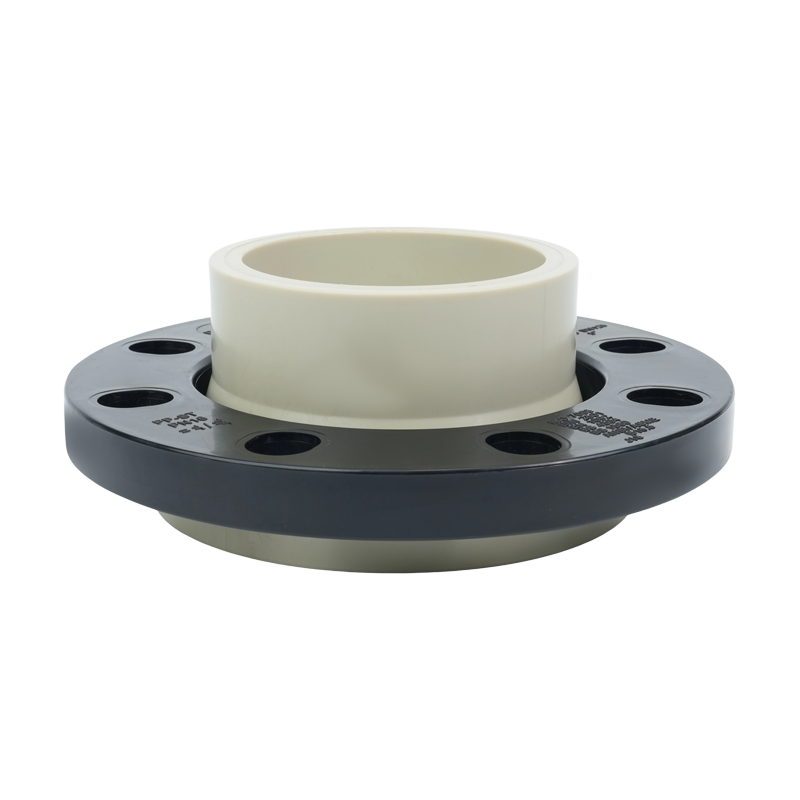
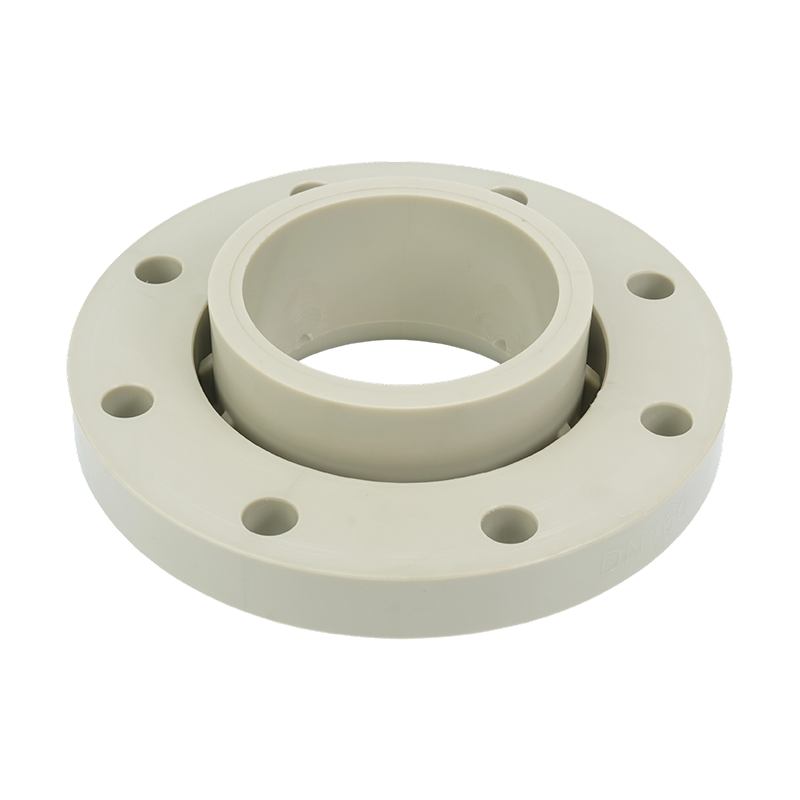
β-PPH stålforet lapledsflange med ovalt hul
1. Det er modstandsdygtigt over for deformation, hvilket gør det velegnet ...
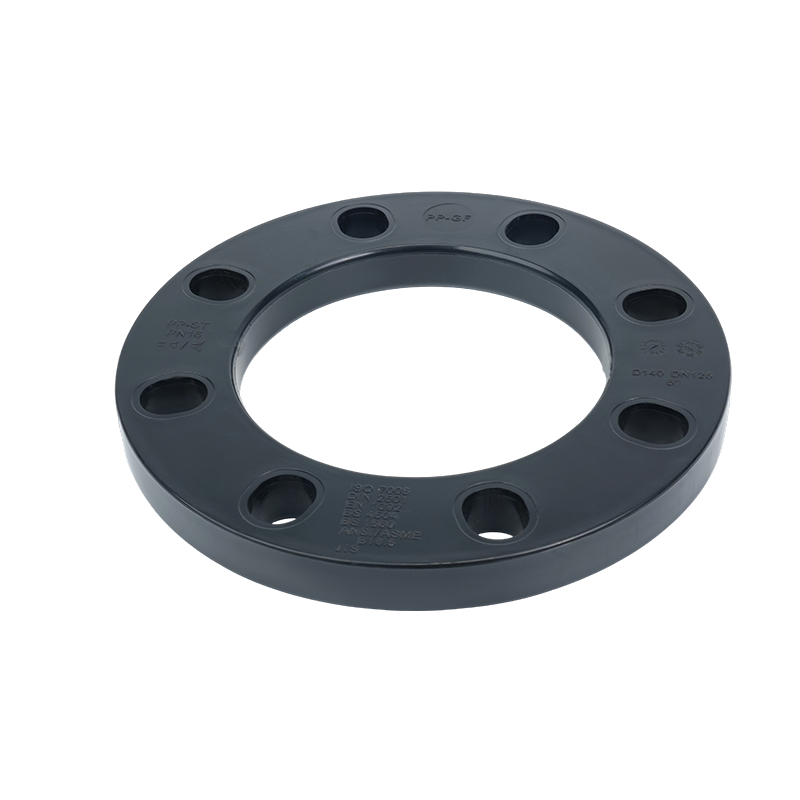
1. Det er modstandsdygtigt over for deformation, hvilket gør det velegnet ...
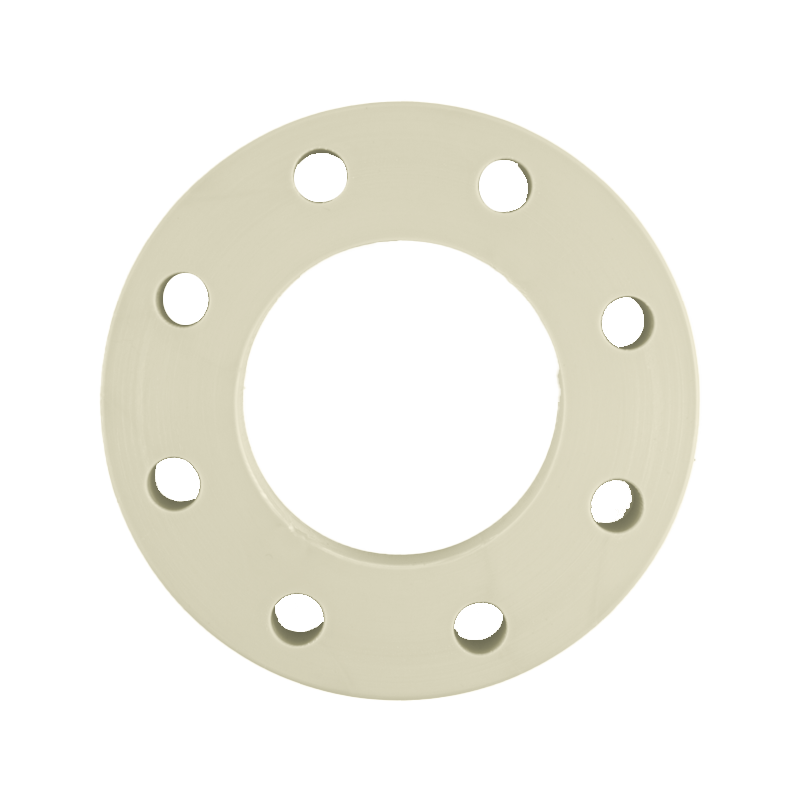
Dette produkt er anvendeligt i rørsystemer, der arbejder under lavt tryk, og ...
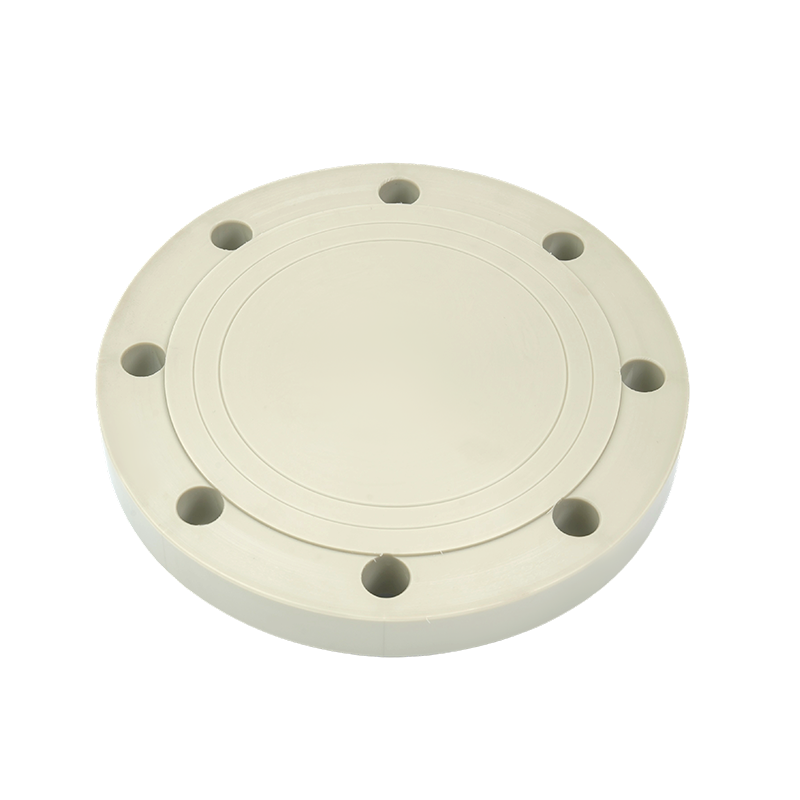
1. Det fungerer som et terminaltætningselement, permanent svejset til rørsyst...
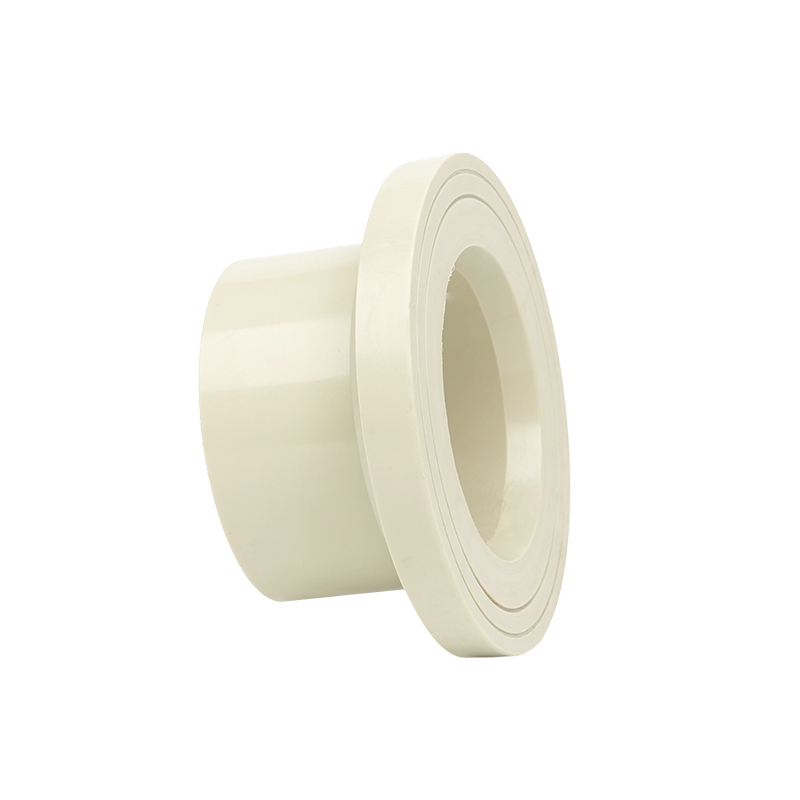
Dens primære formål er at forbinde sektioner af rørledninger. Produktspe...
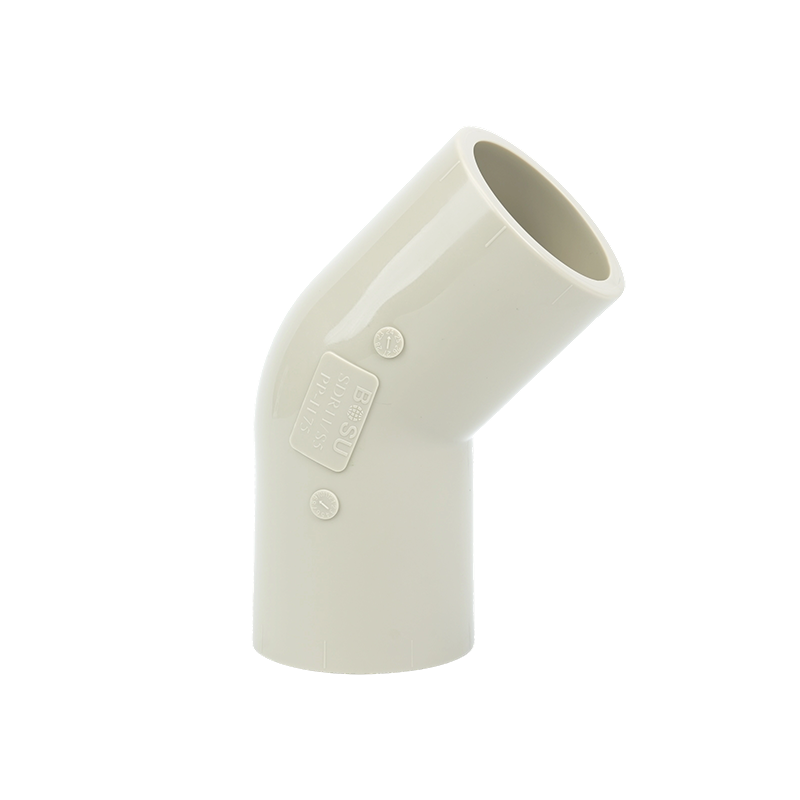
1. Spændingen er perfekt spredt, og flowet er jævnere. 2. På grund af det ...
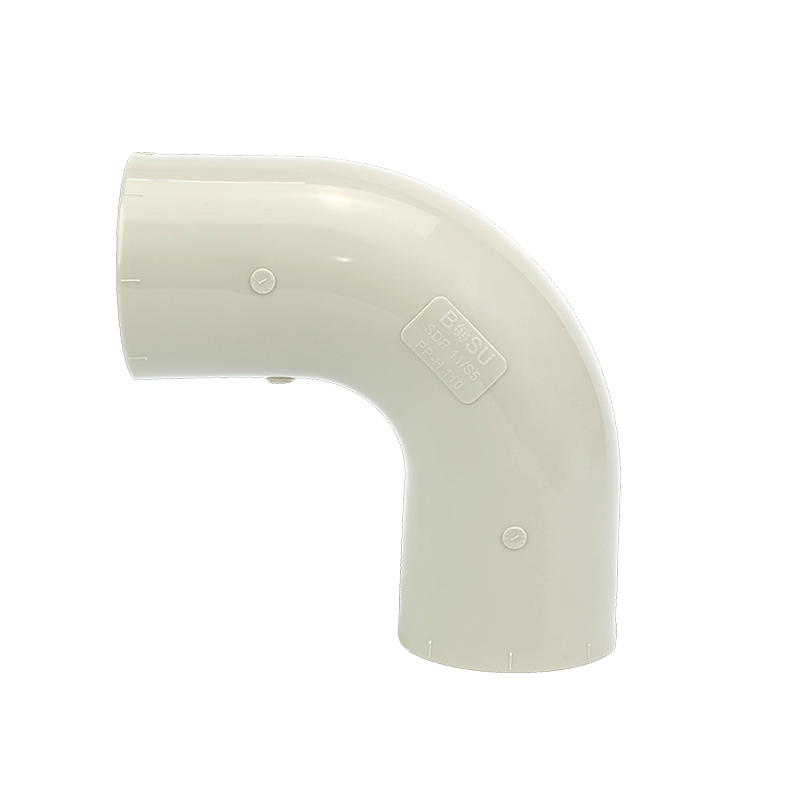
1. Vandhammerens virkning reduceres med større flow, mere tryk og hurtigere f...
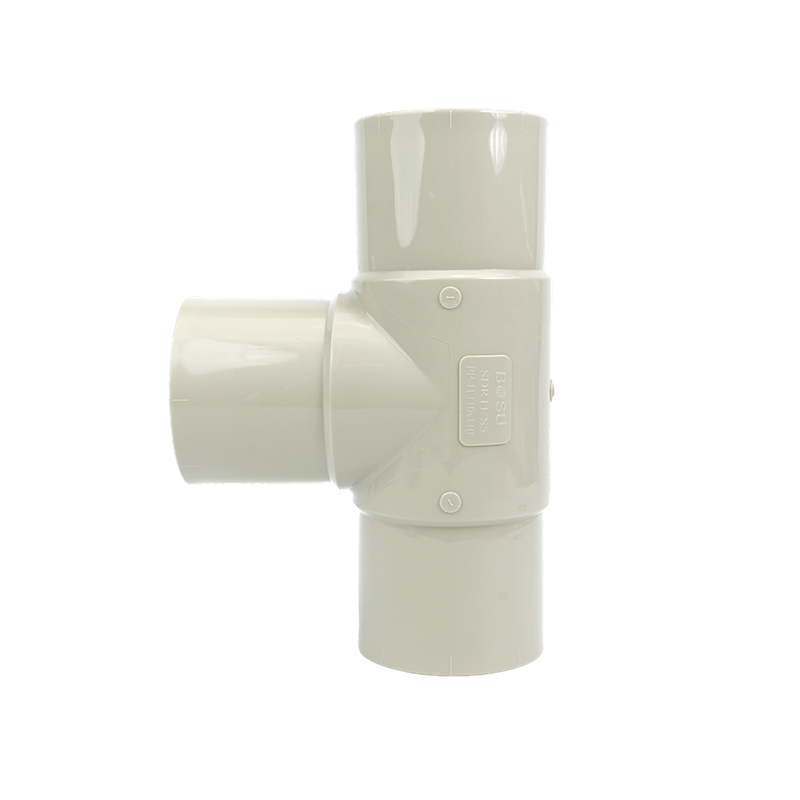
1. Den har en aflang, strømlinet profil med glatte indre og ydre konturer. De...
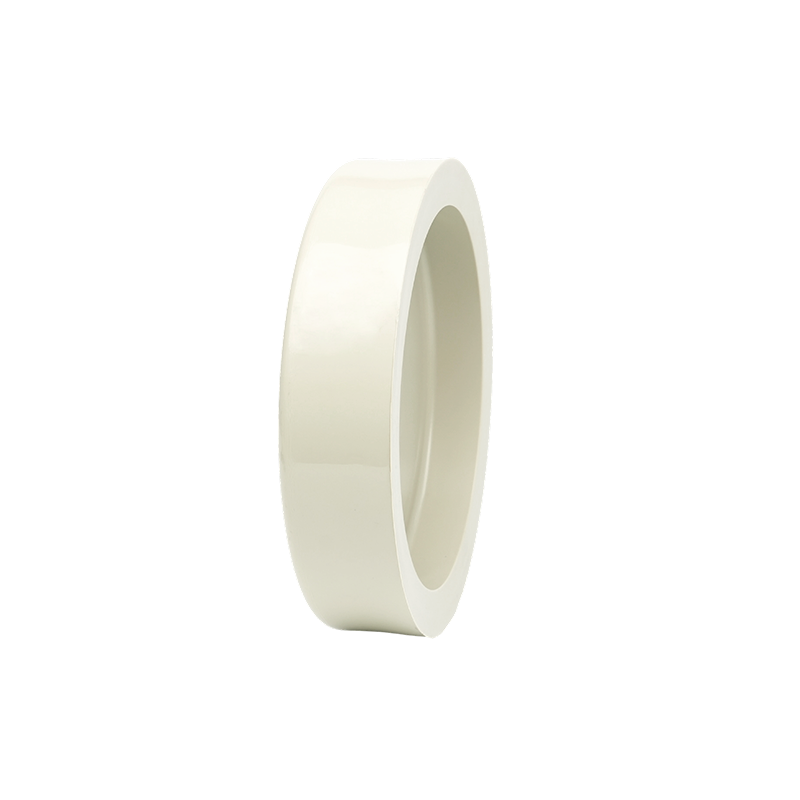
1. Ud over sin grundlæggende lukkefunktion kan rørhætten også bruges til vedl...
Et nedlukningsmandskab på et kemisk anlæg havde ét job tilbage før genstart: Udskift en utæt pakning på en ventil tolv meter inde i en fuldsvejset PPH-linje. At skære røret betød en ny spole, en ny svejsning, en afkølingsventetid og en anden tryktest, fire ekstra timer efter en tidsplan uden noget til overs. En p...
Se mereKøber du en kugleventil af plastik ved at spørge "sælger du dem?" er, hvordan projekter ender med at betale to gange. Det, der faktisk afgør, om en plastikkugleventil kører stille i fem år eller fejler i dets første, er kropsmaterialet, tætningselastomeren, og hvordan ventilhuset slutter sig til røret - ikke enhe...
Se mereTo montører, en spole af 2 i PVDF-rør og en kasse med DN 50 flangeadaptere. Alt kommer til tiden, og intet passer: Røret måler 60,3 mm på tværs af ydersiden, mens adapteren er bearbejdet til en 50 mm udvendig diameter. Ingen af etiketterne er forkerte. Delene tilhører ganske enkelt to forskellige dimensionering...
Se mere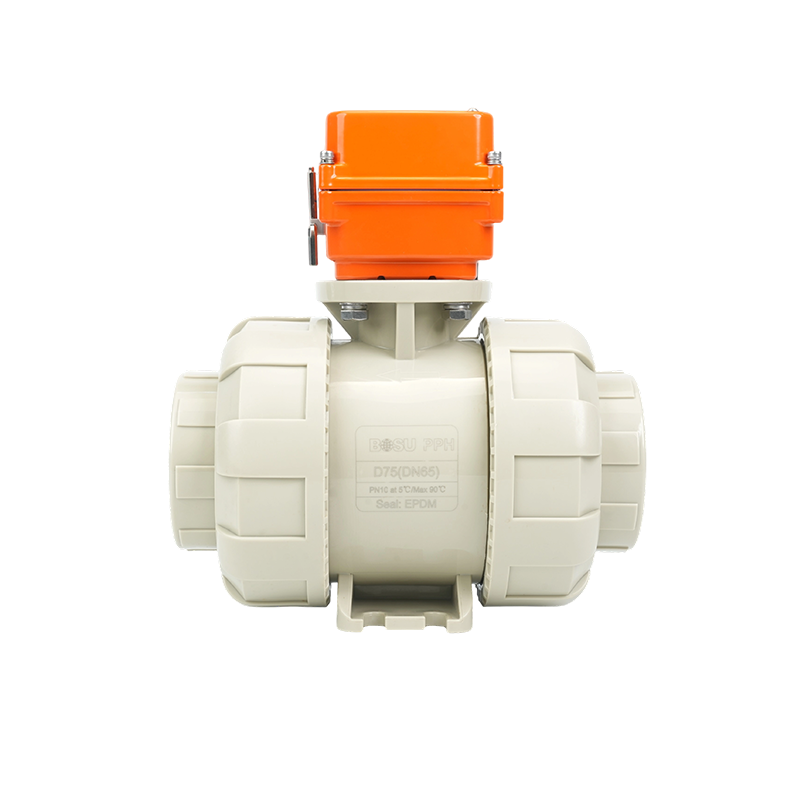
Produktegenskaber: Drevet af elektricitet og aktiveret af en elektrisk akt...
Se mere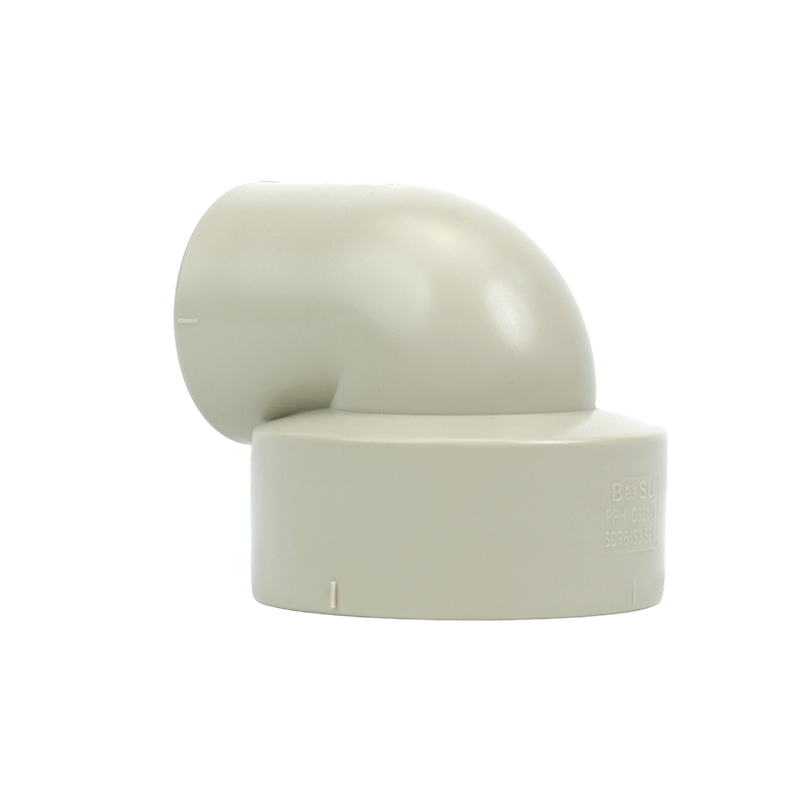
1. Denne fitting bruges til at forbinde to rør med forskellige diametre, hvil...
Se mere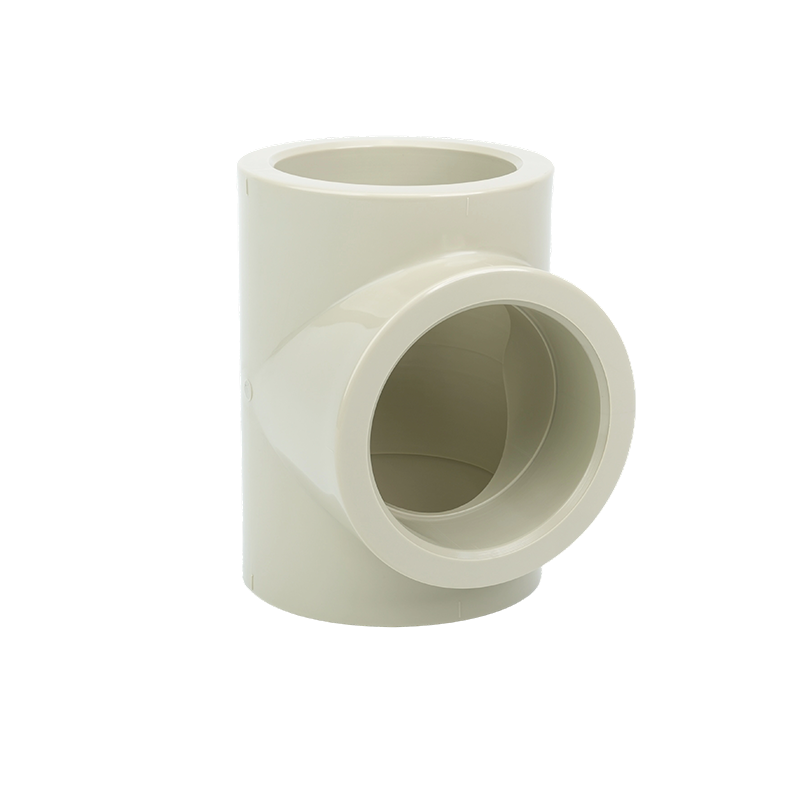
1. Det er en type rørledningsfitting, der bruges, hvor hovedrørledningen skal...
Se mere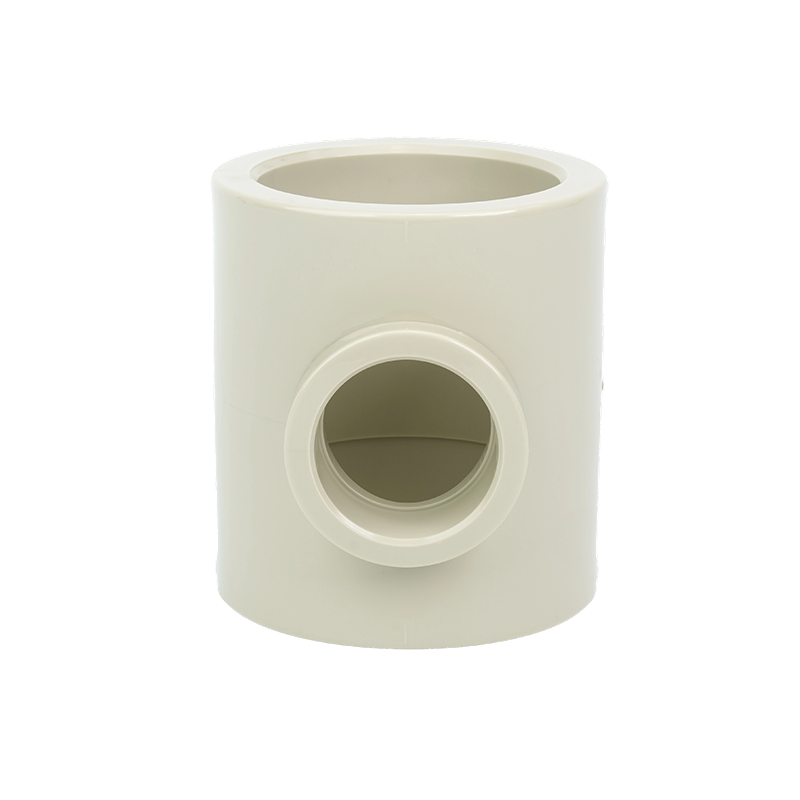
1. Denne fitting bruges til at skabe en stikledning fra en hovedrørledning...
Se mere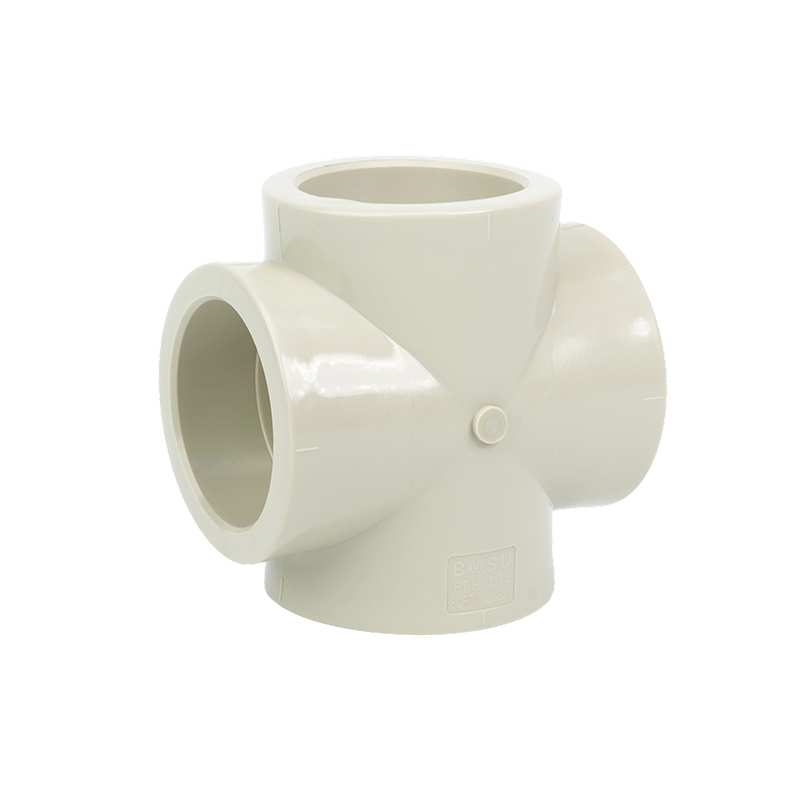
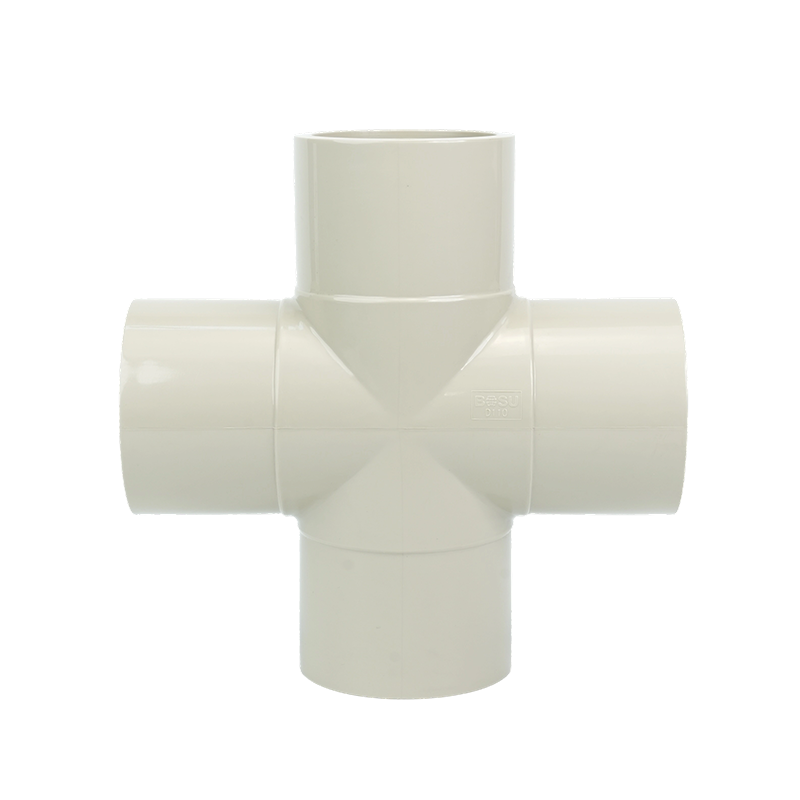
1. Bruges til at forbinde fire rør med samme diameter, der krydser hinanden v...
Se mereHvad er nøglepunkterne i installations- og svejseprocesser til β-PPH fittings ?
1. Overfladerensning og skærekvalitet
Før installation skal olie, støv og rust fjernes grundigt fra overfladerne på rør og fittings for at sikre en ren kontaktflade.
Rørender skal skæres firkantet ved hjælp af et specialiseret skæreværktøj for at sikre en vinkelret, gratfri endeflade for optimal sammenlåsningsstyrke.
2. Valg af passende forbindelsesmetode
Til β-PPH-materialer kan der anvendes to metoder: smeltesvejsning (elektrofusion) eller klæbemiddel. Hot-melt svejsning er den mest anvendte proces, der opnår en lækagefri og pålidelig forbindelse.
3. Nøgle svejseprocesparametre
Opvarmningstemperatur: Generelt kontrolleret mellem 210 ℃ og 230 ℃ for at sikre, at materialet er fuldstændig blødgjort uden termisk nedbrydning.
Trykholdetid: Hold trykket i 8-12 sekunder efter opvarmning for at lade smelten fyldes helt og danne en ensartet svejsning.
Afkøling: Lad afkøle naturligt i mindst 30 sekunder efter svejsning for at undgå hurtig afkøling, der kan forårsage indre stress.
4. Kvalitetsinspektion og lækageforebyggende foranstaltninger
Efter svejsning skal du udføre en lufttæthedstest (såsom heliumlækagedetektion eller hydrostatisk test) for at bekræfte, at der ikke er utætheder, før røret tages i brug.
Undersøg svejsningen for bobler, revner eller ufuldstændig sammensmeltning; svejs om nødvendigt.
Hvordan vælger man specifikationerne for β-PPH Fittings baseret på medietype, arbejdstryk og temperatur?
1. Medieætsning
Til ætsende medier som f.eks. stærke syrer og baser bør der anvendes tykkere vægbeslag eller korrosionsbestandige β-PPH modificerede materialer for at modstå kemiske angreb.
Til neutrale eller svagt ætsende medier (såsom rent vand og damp) kan standard vægtykkelsesbeslag anvendes.
2. Matching af arbejdstryk og temperatur
Det langsigtede arbejdstemperaturområde for β-PPH-rør er -20 ℃ til 100 ℃, og den kortsigtede maksimale modstandstemperatur er 110 ℃. Øget temperatur reducerer trykmodstanden betydeligt; det maksimale arbejdstryk (MOP) ved 60 ℃ er cirka 50 % af det nominelle tryk. Ved valg af rørfitting bør designtrykket (normalt 1,25 gange det højeste arbejdstryk) tages i betragtning, sammen med en temperaturkorrektionsfaktor, for at sikre at fittingen ikke overskrider materialets trykmodstandsgrænse under faktiske driftsforhold.
3. Vægtykkelse og nominel størrelse
Vælg den passende nominelle diameter (DN) og vægtykkelsen (PN) baseret på mediets viskositet, flowhastighed og systemtrykfaldskrav.
Til højtryks- og lavtemperaturmiljøer anbefales PN16 og derover med tykkere vægge; under normal temperatur og tryk er PN10–PN12 tilstrækkelig.
4. Indflydelse af installationsmetode på valg
Hot-melt svejsning har relativt lempelige krav til rørets vægtykkelse, men svejsekvaliteten skal sikres; flangeforbindelser har højere krav til rørets vægtykkelse og kræver matchning med passende flangetykkelse og boltspecifikationer.
Produkter
Virksomhedsoplysninger
Adresse: No. 55 Haichuan Road, High-Tech Zone, Dongtai City, Jiangsu-provinsen, Kina
Mobil: +86 137 7009 5258
Tlf.: +86-515-85479999
E-mail: [email protected]
Vi vil gerne høre din mening!